Thursday, September 12, 2013

Fait

- Commande de pièces
- Récupération d'une alimentation, des profilés d'aluminium
- Montage de la structure de l'imprimante en profilé d'aluminium
- Conception, découpe laser et montage support moteurs X et Y
- Conception, découpe laser et montage support d'axe X et Y
- Conception, impression et montage support d'axe Z haut
- Conception, découpe laser et montage support d'axe Z bas
- Concevoir et fabriquer le tendeur de la courroie de l'axe Z
- Régler l'horizontalité du plateau
- Imprimer les supports de contacteurs de bout de course
- Installer les contacteurs de bout de course
- Calibrer l'imprimante (axe X, Y, Z, E1, E2)

Reste à faire

- Réceptionner les tiges lisses, les roulements linéaires Z
- Installer les tiges lisses, les roulements linéaires Z
- Concevoir et imprimer la plateforme support des extruder dans la configuration 2
- Modifier le câblage de l'extruder 1 pour le fixer au montant de l'imprimante
- Imprimer les entraînements déportés pour le filament
- Découper des supports de moteur de remplacement (ajuster la taille)
- Installer la plaque chauffante et la câbler

Monday, August 12, 2013

12/08/2013 - Montage à la maison

◦ Montage des axes Z
Montage des support Plexiglas pour la partie basse et des pièces en plastique imprimées pour la partie haute
Découpe et montage des tiges filetées et des écrous pour assurer la translation verticale. Abandon (temporaire) de la configuration avec un ressorte comprimé entre 2 écrous car celle-ci contraint plus la rotation des tiges filetées et les tests montrent que le moteur n'arrive pas à faire tourner les 4 vis. Les vis tournent bien, mais l'absence de tee
Attente des tiges lisses et des roulements pour compléter le montage. Les pièces sont commandées mais pas arrivées.

Thursday, August 08, 2013

08/08/2013 - Montage du plateau Z

◦ Le montage de l'imprimante avance :
- Les supports de moteurs ainsi que les poulies et courroies pour les axes X et Y sont installés. Au début, les courroies étaient trop tendues et les poulies trop prêt des roulements à billes, du coup, les axes ne tournaient pas et ne coulissaient pas. Après un petit desserrage et lubrification, tout fonctionne bien
- Le câblage des moteurs X, Y et de l'extruder E, c'est très long et chiant...
- Le câblage des capteurs de fin de course X, Y et Z
- Le montage (temporaire) du support pour l'extruder et d'un extruder sur la plateforme
- Les premiers tests des mouvements des 2 axes sont concluants ! La tête d'impression bouge bien et j'ai même pu lancer l'impression virtuel, sans matière ni déplacement vertical, d'un cube
- La calibration approximative des axes X, Y et E. Il s'agit de caler les déplacements réels avec la dimensions du modèle. Pour cela, on agit sur différents paramètres dans le logiciel de l'imprimante (le firmware) pour ajuster le longueur. De même, pour l'extruder, il faut que lorsque la commande de faire avancer 1cm plastique est donnée, le filament avance bien de 1cm, sans quoi, le volume ajouté à la couche ne sera pas bon et la couche n'aura pas les bonnes propriétés (épaisseur notamment). Ça marche à peu près...
- J'ai commandé diverses vis et quincaillerie pour finir les montages, en particulier de l'axe Z. J'ai des difficultés à faire livrer les roulements linéaires nécessaires depuis la Chine. De même, l'une des commandes passée sur un site n'arrive pas, il me manque donc du matériel. À suivre...

Tuesday, July 23, 2013

23/07/2013 - Visite du Faclab nº 5

◦ Réparation de l'imprimante foldarap jaune
PB de paramétrage de la température résolu :
L'imprimante affichait un message étrange T:190,E:0,W:?
Il s'agit en fait d'un paramétrage de Slicer qui enregistrait dans le gcode la température. Celle-la n'était pas compatible avec la consigne de Pronterface. Il fallait supprimer le paramétrage de Slicer pour résoudre le problème
Ces réparations / réglages permettre, bien sur de mettre en état de marche plus de machine et donc plus de "capacité" d'impression, mais aussi de prendre en main les logiciels et les paramétrages. C'est très utile en phase de conception...

◦ Impression de 4 pièces de support des axes mobiles
Dans une version plus longue afin de :
- mieux supporter les axes, un emboitement plus long des axes en métal dans la pièce plastique
- pouvoir coincer la courroie pour, à terme rendre la pièce solidaire et mobile quand la courroie tourne

◦ Découpe de supports de moteurs en Plexiglas

◦ Impression d'un 4ieme support pour la plaque d'impression chauffante
Configuration permettant d'économiser 50% d'encombrement vertical et d'augmenter la hauteur d'impression (axe Z). Finalement les moteurs ne sont plus directement attachés aux montants en aluminium, mais sur un support en Plexiglas perpendiculaire à ces montants. Du coup, il fallait trouver un moyen de monter les monteurs dans dans le sens allant le long de l'axe en rotation. Pour cela, j'ai découpé aussi 2 supports qui permettent de maintenir le moteur et de faire passer la courroie qui entraîne les poulies.
Pb : la plaque de support est relativement fragile et l'un des support a d'ailleurs cassé. 
Dans sa la première configuration, pour économiser de l'espace en Z, je n'en avais prévu que 3. Il n'y en avait pas la ou était le moteur attaché au profilé alu. Désormais, la configuration est symétrique

◦ Présence d'un formateur américain pour la fraiseuse numérique

Tuesday, July 09, 2013

09/07/2013 - Visite du Faclab n°4

◦ RTT posé pour venir dans l'après midi à la Faclab. v2 du support d'axe Z pour la partie haute avec renforts. Finalement, j'abandonne la glissière avec les 2 roulements à billes pour m'orienter vers 4 axes lisses verticaux avec 4 roulement à billes linéaires :

◦ Temps d'impression pour les 4 : environ 4H pour les 4 pièces. Difficile de trouver la disponibilité suffisante des machines : certaines en pannes, certaines pas finies. Du coup, gros coup de main pour finir le montage de 2 machines et pouvoir paralléliser les impressions. Sur l'une : tête d'impression à monter, souder calibration. Sur l'autre : calibration et résolution de quelques problèmes de ventilation. Apprentissage du logiciel Pronterface, Slicer et paramétrage de la FoldaRap. Pb d'adhérence de la première couche au support d'impression (réglage de l'horizontalité du plateau et de l'offset)
Découpe laser du support pour la partie basse


Globalement bonne journée, même si elle avait mal démarrée.

Friday, June 21, 2013

21/06/2013 - Visite du Faclab n°3

◦ Découpe de plaques de plexi avec une configuration 2 des pièces
la première version avait cassé, l'épaisseur de plexi était trop faible

◦ Impression de pièces sur imprimante 3D :
Lancement d'une petite serie de 4 Pièces (je commence à mieux comprendre la conception des autres imprimantes.
Quelques photos suivent.
La DOM (Digital Object Maker) en train d'imprimer des pièces pour mon imprimante (c'est la principale utilisation des imprimantes 3D en réalité...) :

La qualité est plutôt bonne :

Conseil : limiter le nombre de pièces à fabriquer ou imprimer simplifier au maximum les mécanismes)

L'interface de avec lequel je me familiarise :

◦ Changement d'orientation pour l'axe Z :
Viennent ensuite les supports d'axes Z, mais ce n'est pas pour cette cession. La structure de l'imprimante et les profilés en aluminium serviront de guide pour assurer une translation verticale parfaite


Bonne journée qui m'a permis d'imprimer quelques pièces. C'est quand même long...

Saturday, May 25, 2013

25/05/2013 - Visite du Faclab n°2

Commande de 2 plaques de Plexiglas sur une boutique en ligne
plastiquesurmesure

◦ Découpe de plaques de plexi 6mm achetée
Supports pour les moteurs des axes X et Y :
Schéma initial : 

Supports pour les axes X et Y :

Puis en découpe laser :

◦ Ordre de découpe de support dans la plaque :
Penser à faire les contours intérieurs, puis extérieurs.
Isoler les pièces les unes des autres pour éviter qu'elles ne bougent une fois les bords découpés
Temps de découpe important, interruption de la découpe car le laser avait buté sur une pièces qui avait bougé, et avait déplacé la plaque de plexi
Tentative de découpe des contours en une seconde passe, finalement, découpe des contours à la scie...


◦ Reprise des impressions 3D

Saturday, April 20, 2013

20/04/2013 - Visite du Faclab n°1

◦ Impression des premières pièces :
Premiers supports des roulements imprimés
Les temps d'impression sont relativement long et les "files d'attente" devant les machines également. Impossibilité de réserve un temps d'utilisation d'une imprimante 3D.


De plus, les imprimantes ne fonctionnent pas toutes, ou pas toute bien prévoir un temps de réglage non négligeable de la machine il serait intéressant de pouvoir réserver une machine à un horaire donné, mais difficile à gérer avec les projets qui ne demande pas tous le même temps et parfois le temps nécessaire est difficile à estimer.


Une des pièces que je souhaitais imprimer :


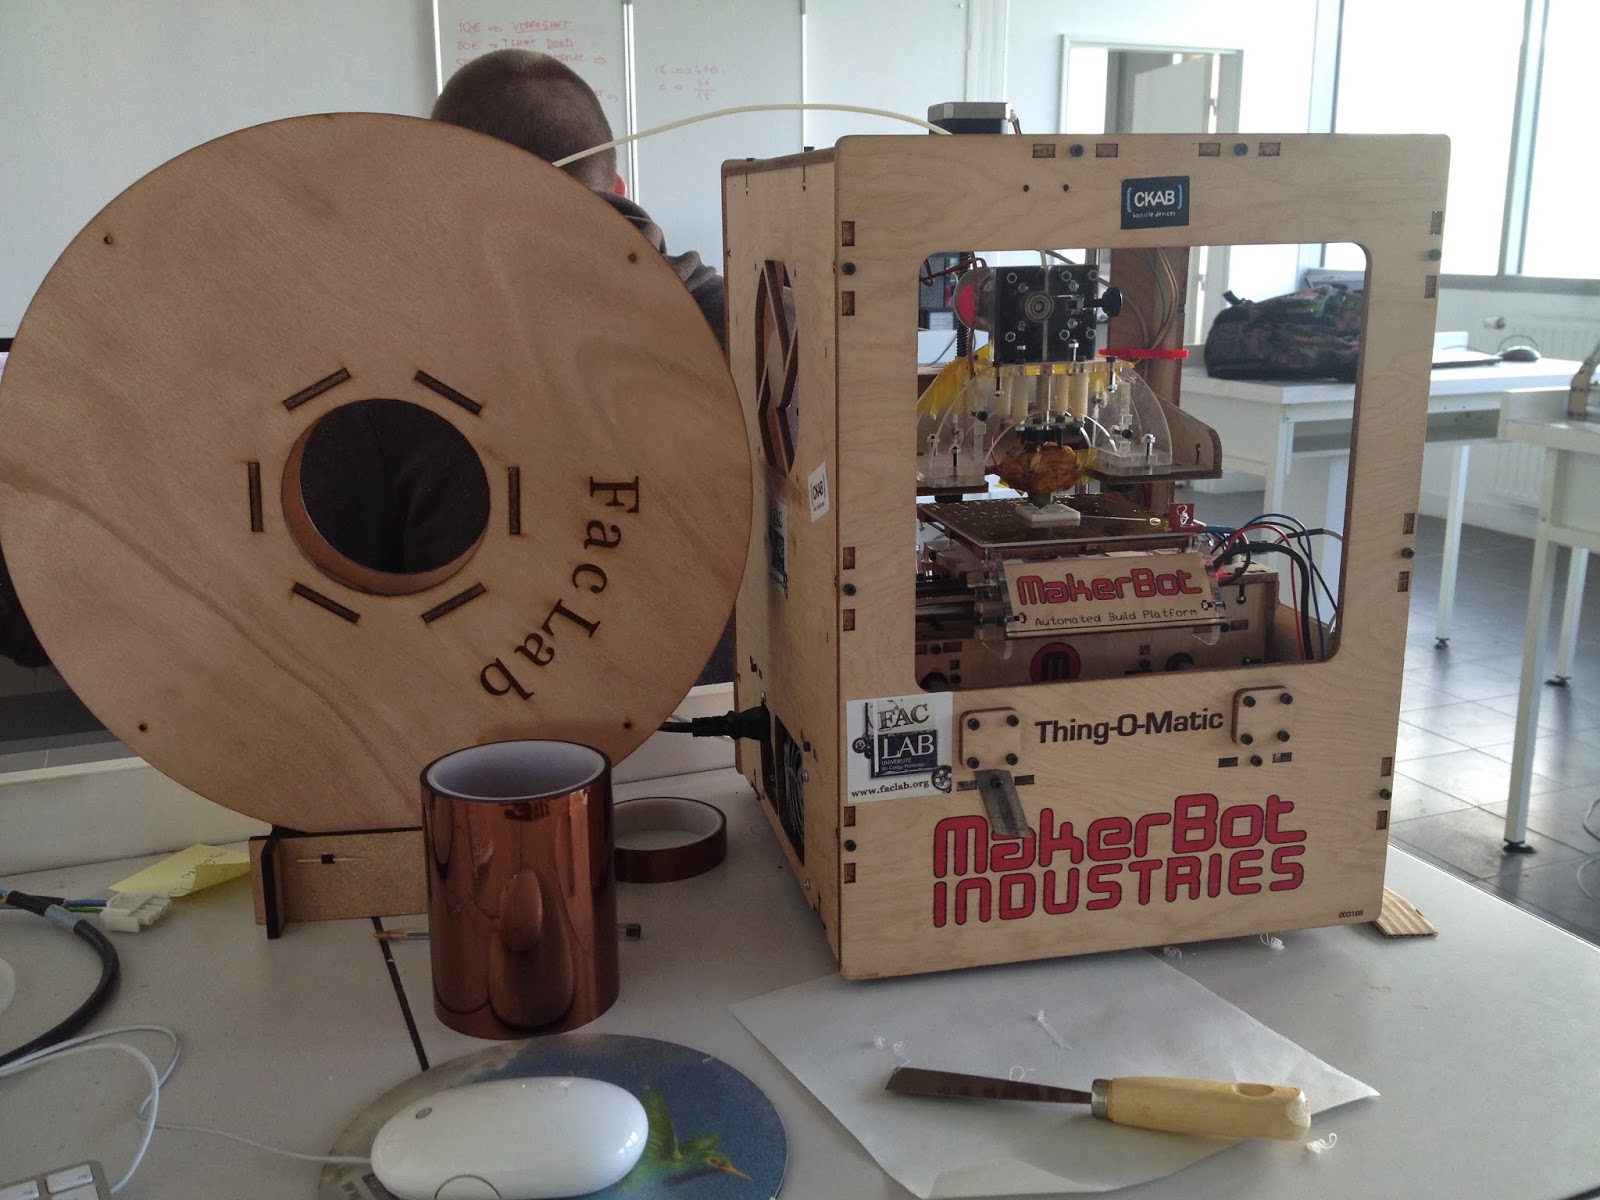
une MakerBot de la FacLab :

Ceci me conduit à changer de technique de fabrication. Passer à des plan en format AutoCAD ou DraftSight (DXF) pour la machine à découpe laser.
Acheter plexiglass (PMMA) et limiter l'impression 3D aux pièces complexes.

Conception

◦ Mécanique axe X et Y :
- Choix des positions des moteurs d'entrainement des axes X et Y

- Scénario 1 : 2 axes mécanisés par 2 moteurs fixes

- Scénario 2 : 1 axe fixe / 1 axe avec un moteur mobile

Finalement 2 moteurs fixes afin de minimiser le poids des parties mobiles et espérer pouvoir gagner en vitesse.

◦ Choix de la position du moteur d'entraînement du filament de PLA
- Scénario 1 : moteur mobile sur une plateforme se déplaçant en X et Y (type Prusa)

L'entrainement du plastique est plus simple car plus direct

- Scénario 2 : tête chauffante d'extrusion mobile et moteur d'entraînement fixe (type Bowden)


http://reprap.org/wiki/Erik's_Bowden_Extruder
http://www.thingiverse.com/thing:22426

Finalement, choix de partir sur un modèle d'extrader standard (type Greg's Hinged Accessible Extruder) commandé sur internet avec sa quincaillerie. À terme, j'espère passer en configuration 2 et imprimer 2 entraîneurs fixés aux montants de l'imprimante et un plateforme ne supportant que les têtes d'extrusion.

◦ Fabrication :
- Comment réaliser les pièces ?
alternatives disponibles : menuiserie / impression 3D / découpe laser sur Plexiglas ou bois
Finalement, choix d'un mix impression 3D / découpe laser


Monday, February 04, 2013

2012 - Information et documentation

Les technologies d'impression 3D :


L'impression 3D est une des méthodes de production additive, par opposition aux méthodes soustractive d'usinage.Pour faire rapide, il existe plusieurs technique d'impression 3D. Elles ont toutes en commun de permettre l'ajout de matière, le plus souvent par couches successives. La première étape consiste donc toujours à découper un modèle numérique de l'objet à créer en tranche suffisament fines. Ensuite, il s'agit de recréer chaque tranche par apport de matière la ou cela est pertinent.

Notons par exemple :

1) Les procédés à base de dépôt de plastique où un filament de plastique ou autre est fondu. C'est un procédé relativement simple à mettre en œuvre. La résolution dépend de l'épaisseur de la couche et de la taille de la buse qui dépose la matière. C'est le principe que je vais exploiter pour mon imprimante.
Le principe FDM

2) Les procédés à base de dépôt de poudre. Une poudre est déposée en fine couche et une tête d'impression vient déposer un liant. À la fin de l'impression, la poudre non figée est retirée et peut être réutilisée.
Le principe PP

Je ne suis pas fan de ces techniques, car il faut recycler la poudre et l'impression doit se faire dans une boîte close. Cependant, les têtes d'impression sont relativement proches de celles des imprimantes à jet d'encre et relativement bon marché.

3) Les procédés lithographique ou une résine photosensible est illuminée pour créer chaque couche. Cette méthode qui peut utiliser des lasers permet d'obtenir des resolutions d'impression extrement fines. L'illumination par un vidéo projecteur permet de créer chaque couche en une seul fois (l'image projetée est alors l'intersection de l'objet avec le plan d'impression en cours).
Le principe SLS

Il existe certainement d'autres variantes.

L'habituel article de Wikipedia : http://en.wikipedia.org/wiki/3D_printing.

Les différents modèles (liste non exhaustive) :
Ultimaker : http://www.ultimaker.com/

Makerbot : http://www.makerbot.com/

Replicator 2 :


Replicator :


Thing-O-matic :


3D Systems Cube 3D printer : 


Up! 3D Mini printer : 3D Printing Systems http://3dprintingsystems.com/


Formlab Form 1: http://formlabs.com/


Une liste élargie est disponible ici : http://www.licensetoquill.co.uk/2013/05/09/the-best-home-3d-printers-2013/


Schéma de principe


Quelque projets similaires :

http://sasan.nl/projects/3d-printer/

Modèle 3D 
ketchup

Saturday, December 01, 2012

Objectif - Construire une imprimante 3D

Concevoir et construire une imprimante 3D à partir des projets open source disponibles sur internet avec un plus grand volume d'impression et une vitesse accrue :
Extruder : Greg's Hinged Accessible Extruder

◦ Mécanique :
Inspirée de Ultimaker (principalement), Reprap, Makerbot.
Reprise du concept des moteur fixes et du déport des moteurs d'extrusion à l'aide d'un tube PEHD guidant le filament vers l'extruder.

◦ Électronique :
RAMPS 1.4 pour Arduino MEGA et modules Pololu

◦ Matériel utilisé :
Structure en Aluminium (12 barres de profilé)
8 Barres cylindriques acier
8 Roulements à billes circulaires
8 Roulements à billes linéaires (voire 12 pour le guidage en Z)
12 Poulies plastiques et courroies (commandées du mcmaster, Rex : prendre des crans de courroie plus petits)
4 Tiges filetées (récupération)
5 Moteurs pas à pas Néma 17
2 extruders avec JHead
2 thermistances 100k
1 circuit RAMPS v1.4
1 Arduino Mega 1280
5 circuits type Pololu pour le contrôle des moteurs
1 heatbed
...